生产工艺
从接收材料的那一刻直到包装,每一步都伴随检验。这是五种代表产品的实际制造 · 质量工艺。
凸轮轴(四冲程发动机)
锻造毛坯经调质热处理后粗加工 → 高频 · 渗碳表面热处理 → 精加工 · 磨削 → 无损检测 → 三坐标测量,共十五个步骤。
共 15 个步骤
STEP 01
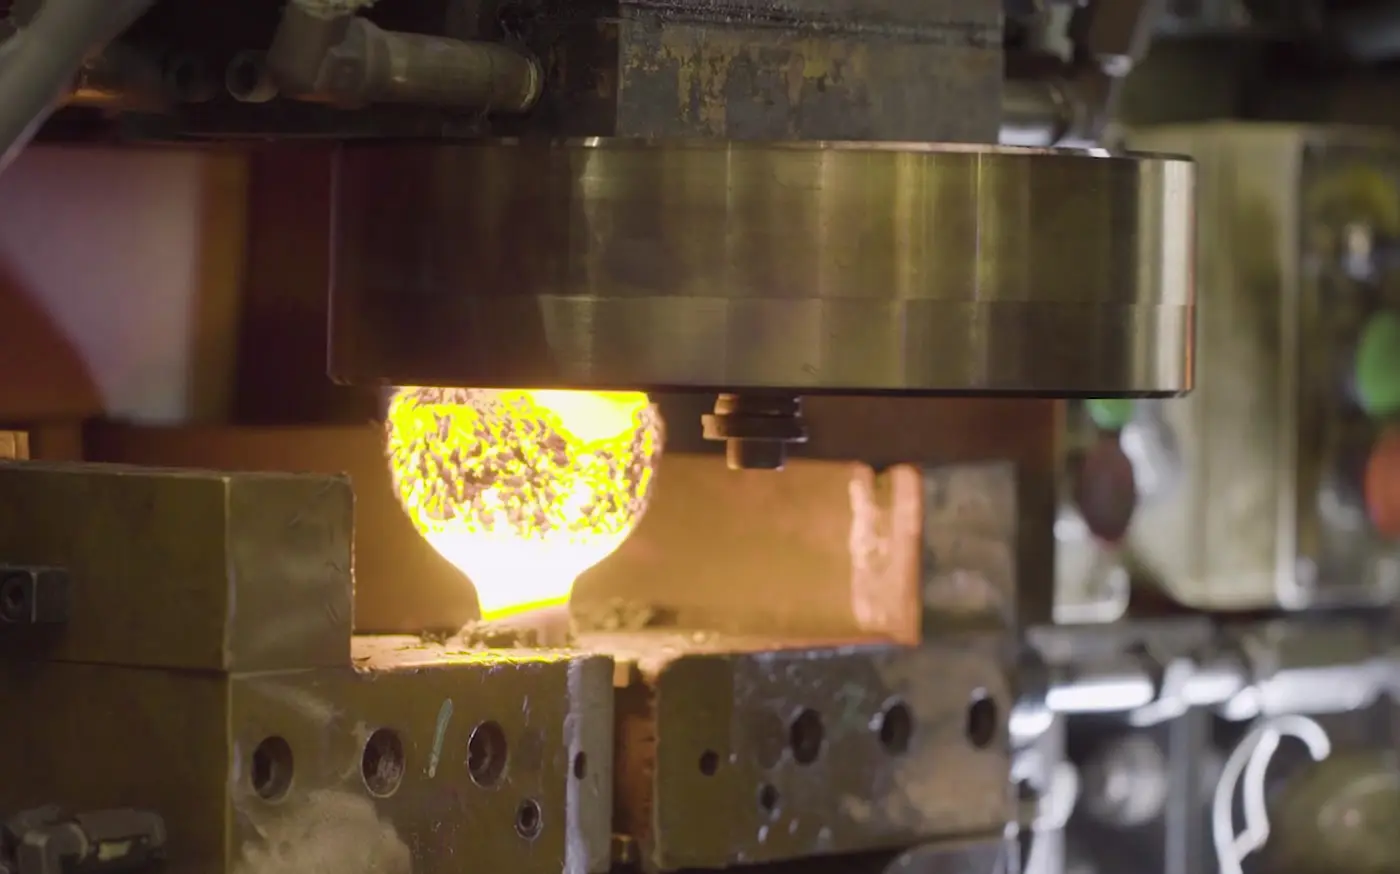
锻造
- 作业
- 按各机型锻造图纸用自有锻锤成形锻后确认外观 · 尺寸,赋予锻造批号
- 设备
- 2吨 · 6吨锻锤
STEP 02
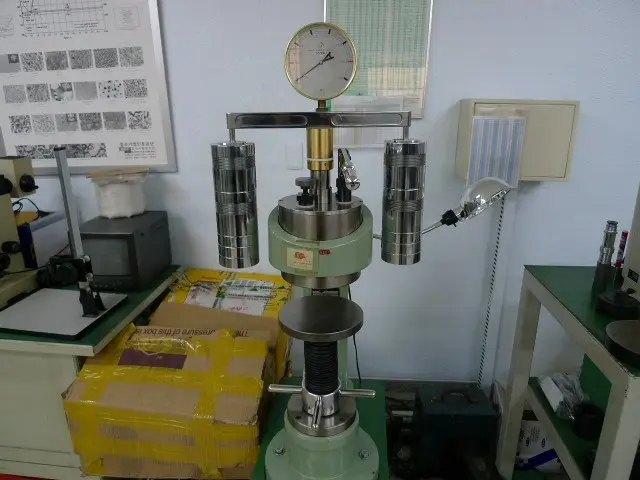
热处理(调质)
- 作业
- 淬火 820 ~ 870 ℃,回火 540 ~ 680 ℃
- 检验 · 确认
- 硬度 · 拉伸 · 冲击试验,磁粉探伤(MT),外观检验热处理报告 · 曲线 · 试验报告管理
- 设备
- 硬度计,拉伸 · 冲击试验机,MT 设备
- 03
STEP 03
进料检验
- 作业
- 确认材料规格,审核材质证明书(Mill Sheet)
- 检验 · 确认
- 化学成分及尺寸检验(每批1次)
STEP 04
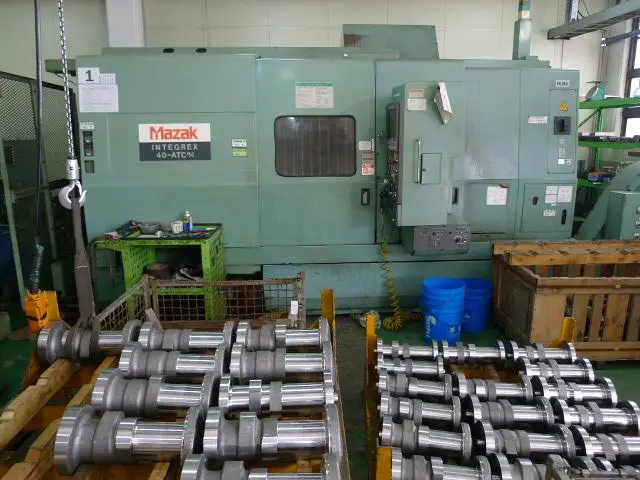
CNC 粗加工
- 作业
- 法兰 · 轴粗加工,中心孔加工(注意跳动)
- 检验 · 确认
- 自检后填写流转卡
- 设备
- CNC 车床
STEP 05
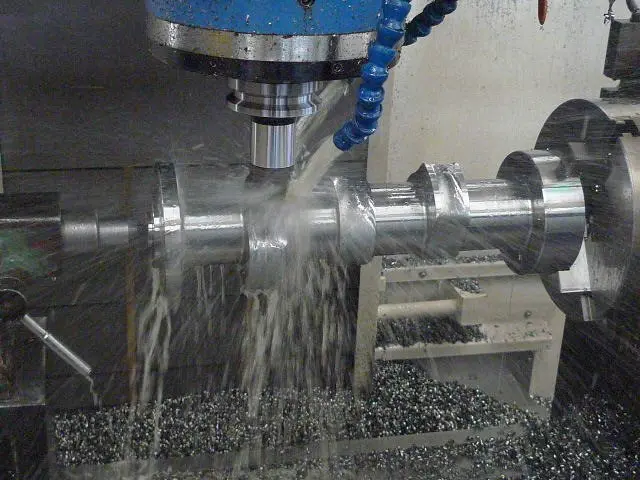
MCT 凸轮型面粗加工
- 作业
- 用立式加工中心(V-MCT)粗加工凸轮型面刻印产品型号 · 序列号
- 检验 · 确认
- 型面尺寸检验,首件三坐标测量全数检验
- 设备
- V-MCT,CMM
STEP 06
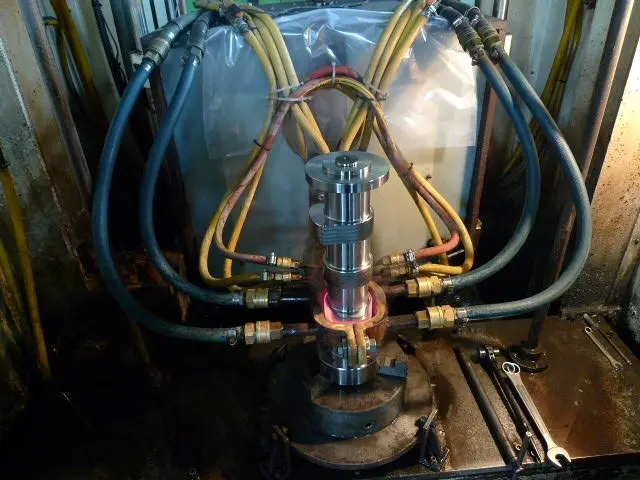
表面热处理
- 作业
- 高频 · 渗碳热处理(按图纸条件)
- 检验 · 确认
- 确认热处理曲线,测量表面硬度 · 硬化层深度(全数)
- 设备
- 高频淬火机,渗碳炉,硬度计
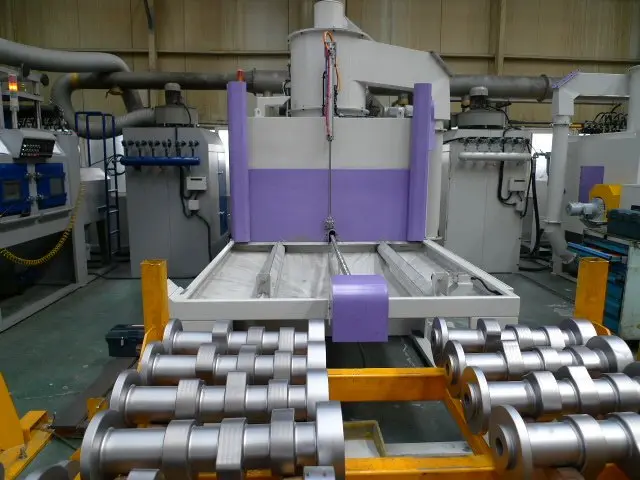
STEP 07
喷砂
- 作业
- 去除表面氧化皮,挂产品标签
- 检验 · 确认
- 目视检验(全数)
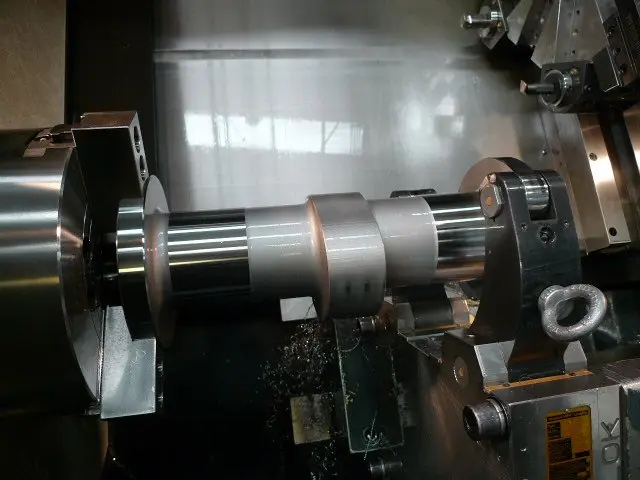
STEP 08
CNC 精加工
- 作业
- 法兰部精加工
- 检验 · 确认
- 填写尺寸检查表(全数)
- 设备
- CNC 车床
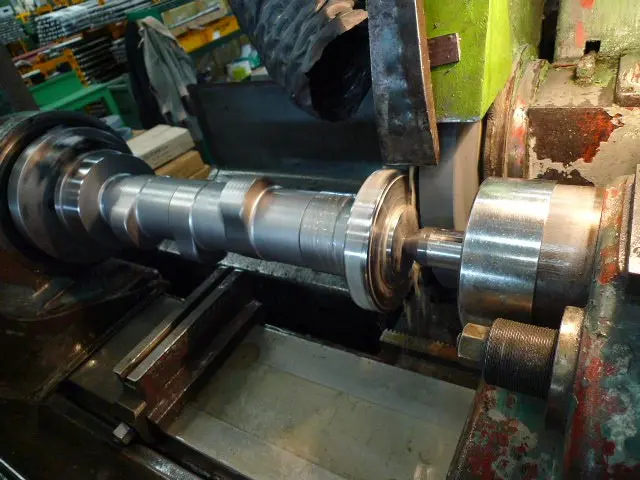
STEP 09
法兰磨削
- 作业
- 用外圆磨床磨削法兰部
- 检验 · 确认
- 确认尺寸 · 规格(全数)
- 设备
- 外圆磨床
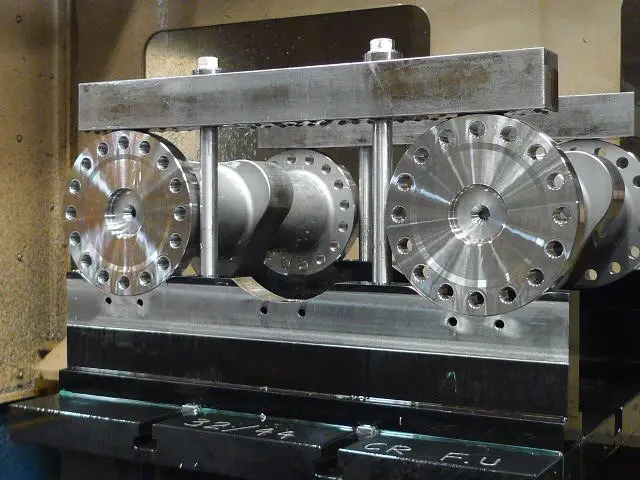
STEP 10
孔加工
- 作业
- 用卧式加工中心(H-MCT)加工法兰孔
- 检验 · 确认
- 首件三坐标测量(全数)
- 设备
- H-MCT,CMM
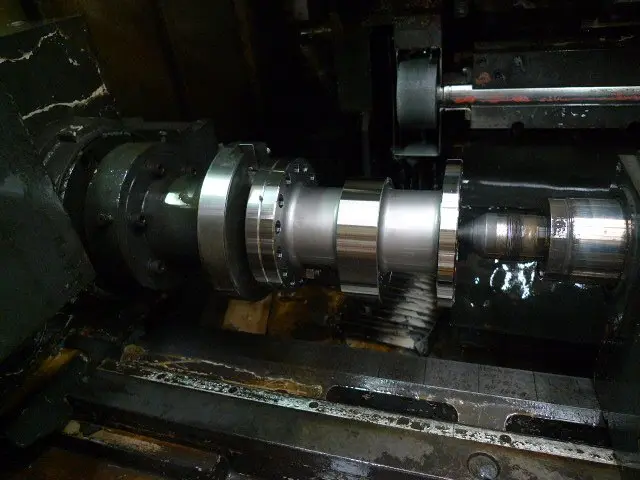
STEP 11
型面磨削
- 作业
- 用 CNC 凸轮磨床磨削型面
- 检验 · 确认
- 首件三坐标测量(全数)
- 设备
- CNC 磨床,CMM
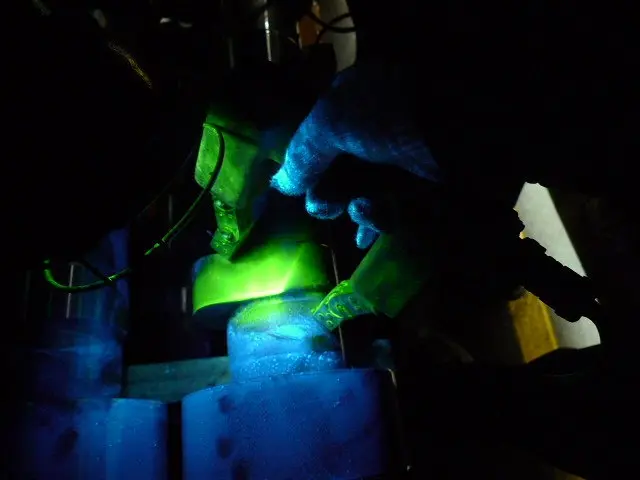
STEP 12
无损检测
- 作业
- 超声波探伤(UT),磁粉探伤(MT)检测后退磁
- 设备
- UT · MT 设备,退磁机
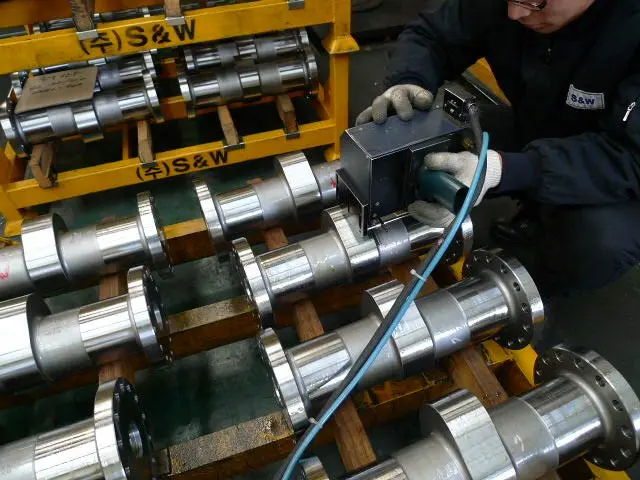
STEP 13
打标
- 作业
- 用点阵打标机打标,填写物理性能报告
- 检验 · 确认
- 打标后全数检验
- 设备
- 点阵打标机
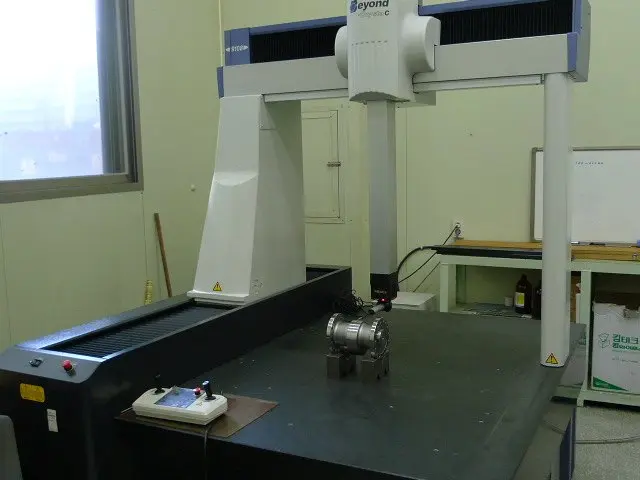
STEP 14
最终检验
- 检验 · 确认
- 圆度 · 外径跳动 · 轮廓度 · 孔位置度(CMM)剩磁,表面硬度 · 高频硬化层深度
- 设备
- 三坐标测量机
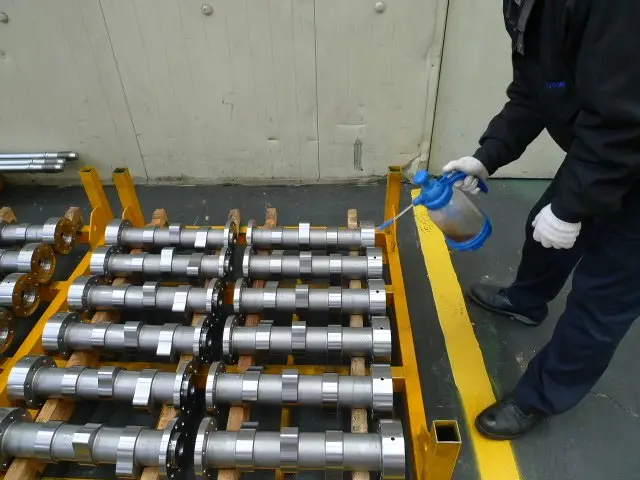
STEP 15
防锈 · 包装
- 作业
- 按各客户包装规程进行防锈 · 包装
- 检验 · 确认
- 磕碰 · 锈蚀外观检验
凸轮(大型二冲程发动机)
经正火热处理和渗碳表面热处理的大型凸轮,按内径 · 端面 · 型面的顺序磨削,最后以 UT · MT 检测和三坐标测量收尾。
共 16 个步骤
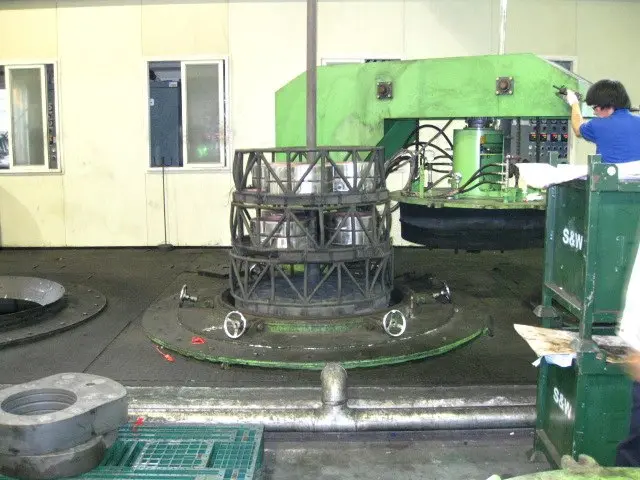
STEP 01
锻造
- 作业
- 审核各机型锻造图纸后成形确认外观 · 尺寸 · 数量,管理锻造批次
- 设备
- 2吨 · 6吨锻锤
STEP 02
热处理(正火)
- 检验 · 确认
- 凸轮表面目视检验,尺寸检验硬度 · 拉伸 · 冲击试验,MT
- 设备
- 硬度计,拉伸 · 冲击试验机,MT 设备
- 03
STEP 03
进料检验
- 作业
- 确认材料规格,审核材质证明书
- 检验 · 确认
- 化学成分及尺寸检验(每批1次)
STEP 04
CNC 粗加工
- 作业
- 凸轮内径及两端面粗加工(V 型 CNC)
- 检验 · 确认
- 内径尺寸 · 凸轮厚度检验,目视全数检验
- 设备
- V 型 CNC
- 05
STEP 05
MCT 凸轮型面粗加工
- 作业
- 用立式加工中心粗加工型面
- 检验 · 确认
- 型面尺寸检验,首件三坐标测量(全数)
- 设备
- V-MCT,CMM
- 06
STEP 06
表面热处理(渗碳)
- 检验 · 确认
- 确认热处理曲线,测量表面硬度 · 硬化层深度(全数)
- 设备
- 渗碳炉,硬度计
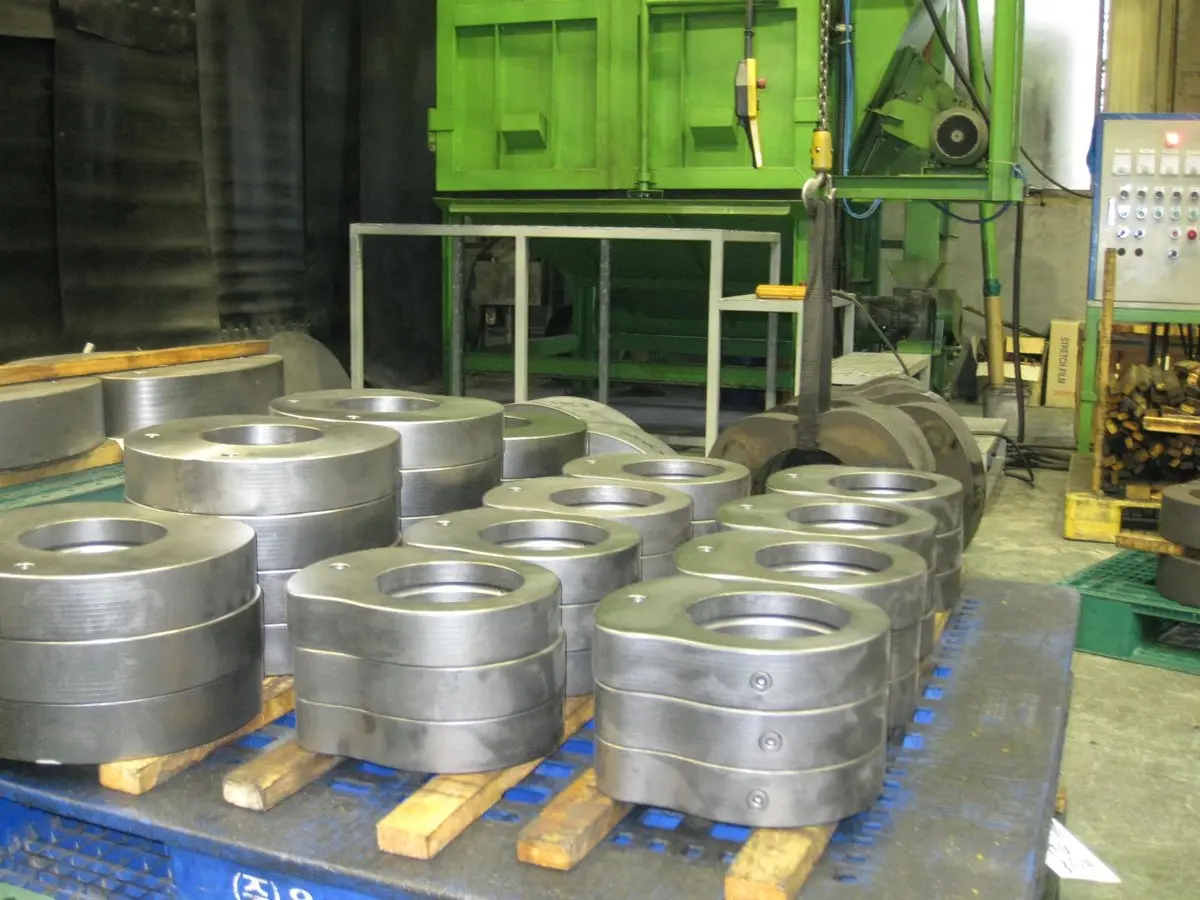
STEP 07
抛丸
- 作业
- 去除表面氧化皮,挂产品标签
- 检验 · 确认
- 目视检验(全数)
STEP 08
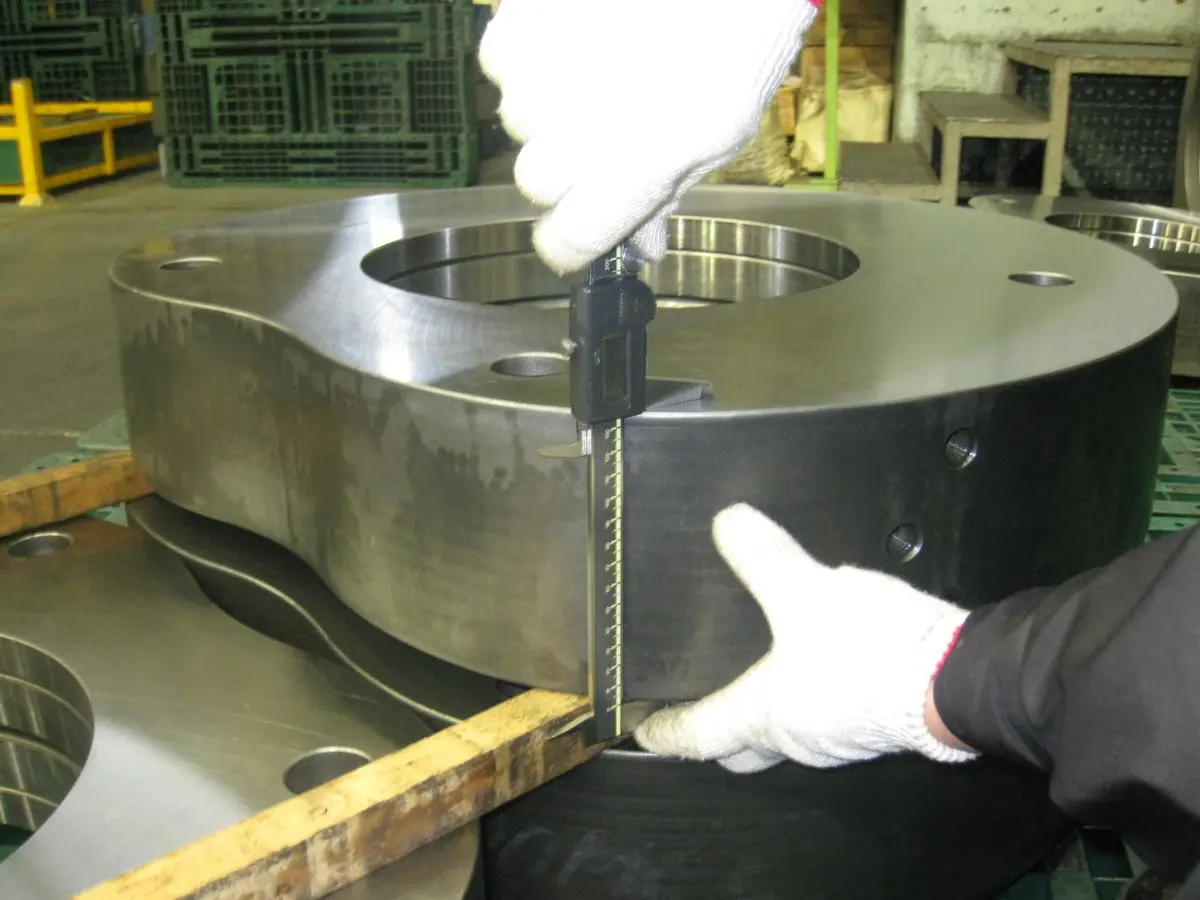
端面磨削
- 作业
- 用回转磨床均匀磨削凸轮两端面
- 检验 · 确认
- 测量凸轮厚度
- 设备
- 回转磨床
- 09
STEP 09
CNC 内径 · 槽加工
- 作业
- 加工凸轮内径及内径槽
- 检验 · 确认
- 内径尺寸全数检验
- 设备
- V 型 CNC
STEP 10
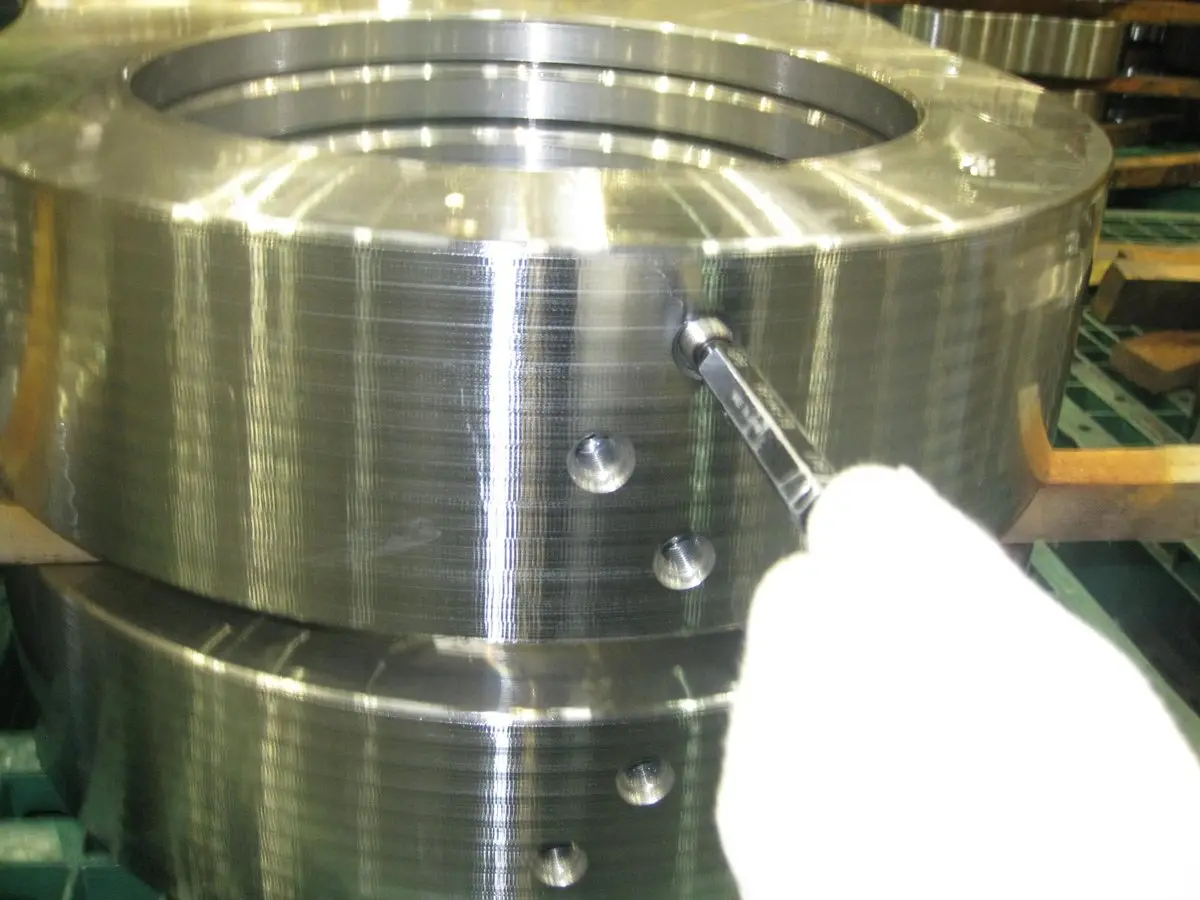
孔加工
- 作业
- 用卧式加工中心加工法兰孔
- 检验 · 确认
- 螺纹孔量规检验(全数)
- 设备
- H-MCT,CMM
STEP 11
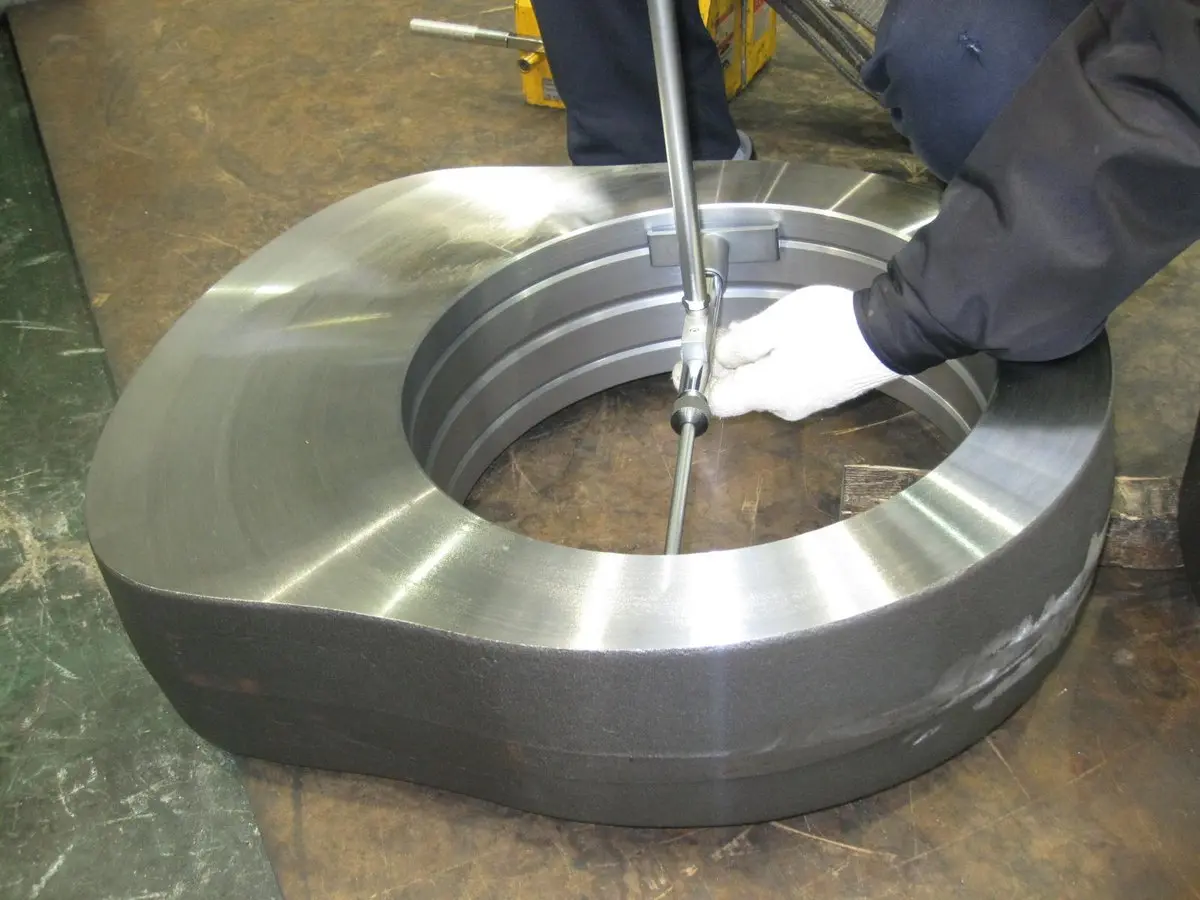
内径磨削
- 作业
- 磨削凸轮内径
- 检验 · 确认
- 内径尺寸,圆度 · 直线度 · 平行度检验
- 设备
- 内圆磨床,CMM
STEP 12
型面磨削
- 作业
- 用 CNC 凸轮磨床磨削型面
- 检验 · 确认
- 首件三坐标测量(全数)
- 设备
- CNC 磨床,CMM
STEP 13
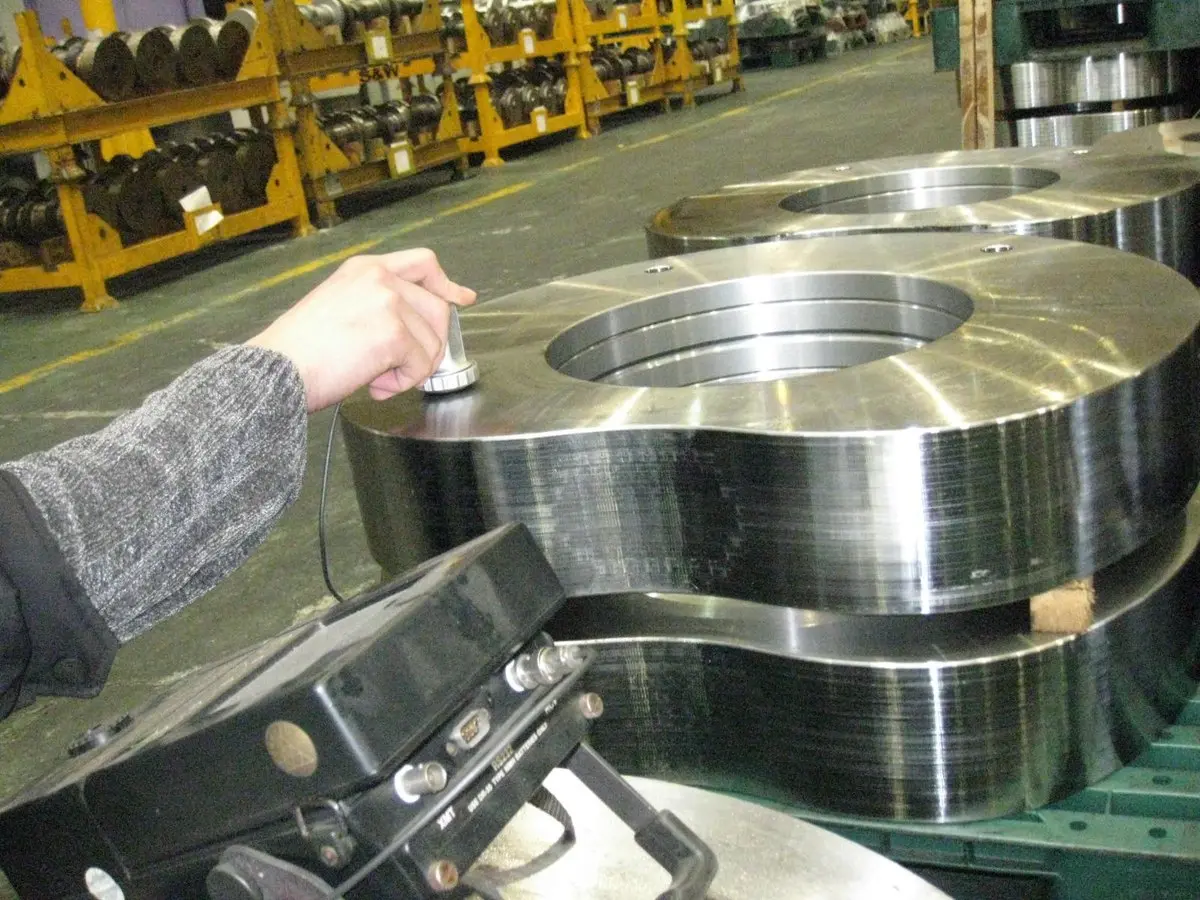
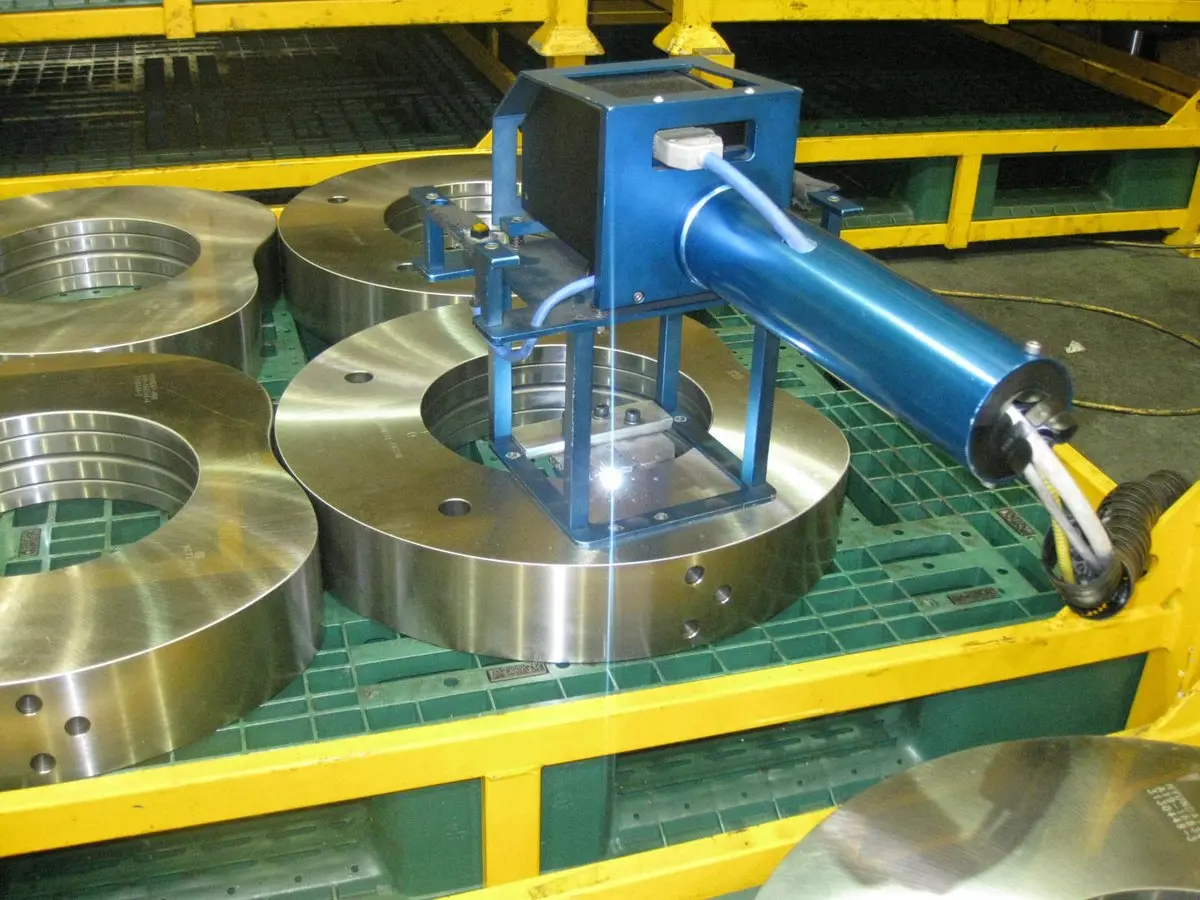
无损检测
- 作业
- 超声波探伤(UT),磁粉探伤(MT),检测后退磁
- 设备
- UT · MT 设备,退磁机
STEP 14
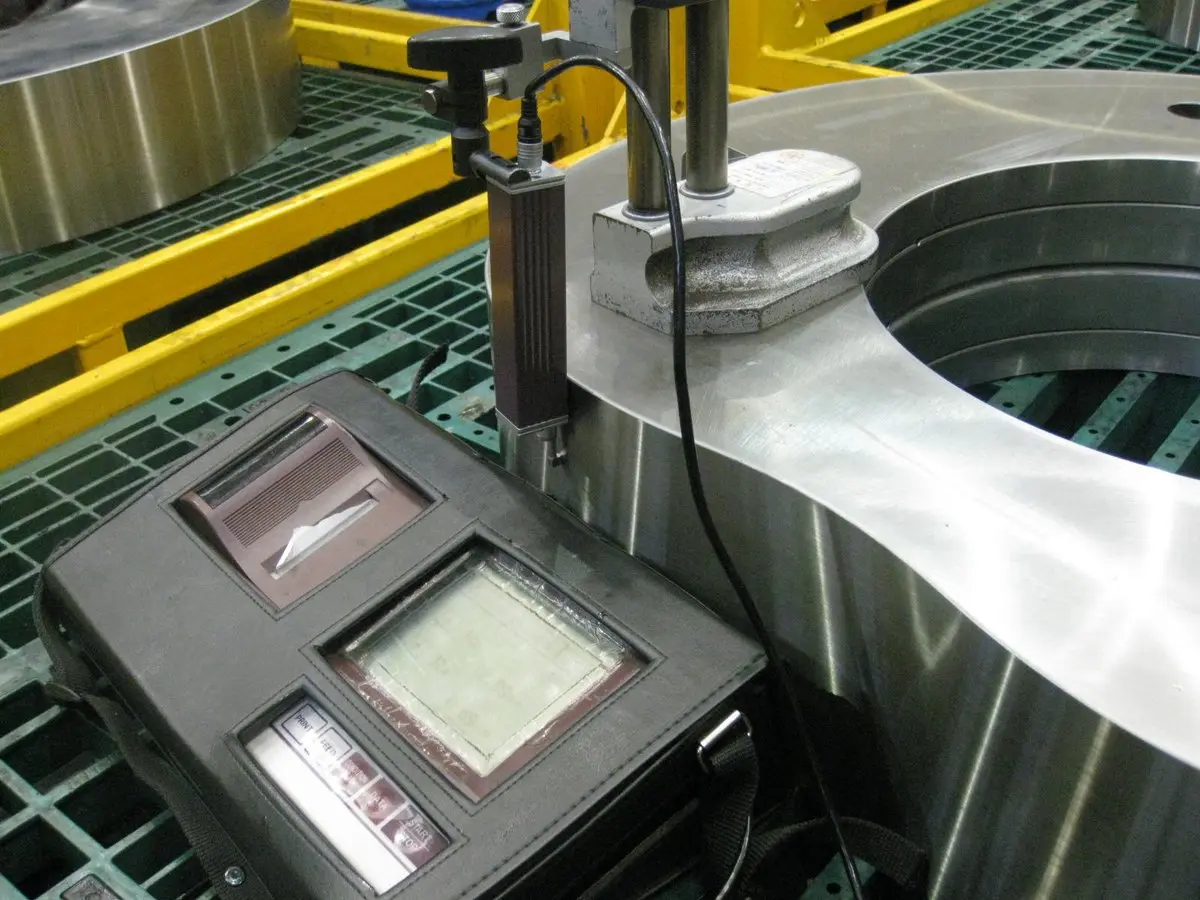
打标
- 作业
- 用激光打标机打标,填写物理性能报告
- 检验 · 确认
- 打标后全数检验
- 设备
- 激光打标机
STEP 15
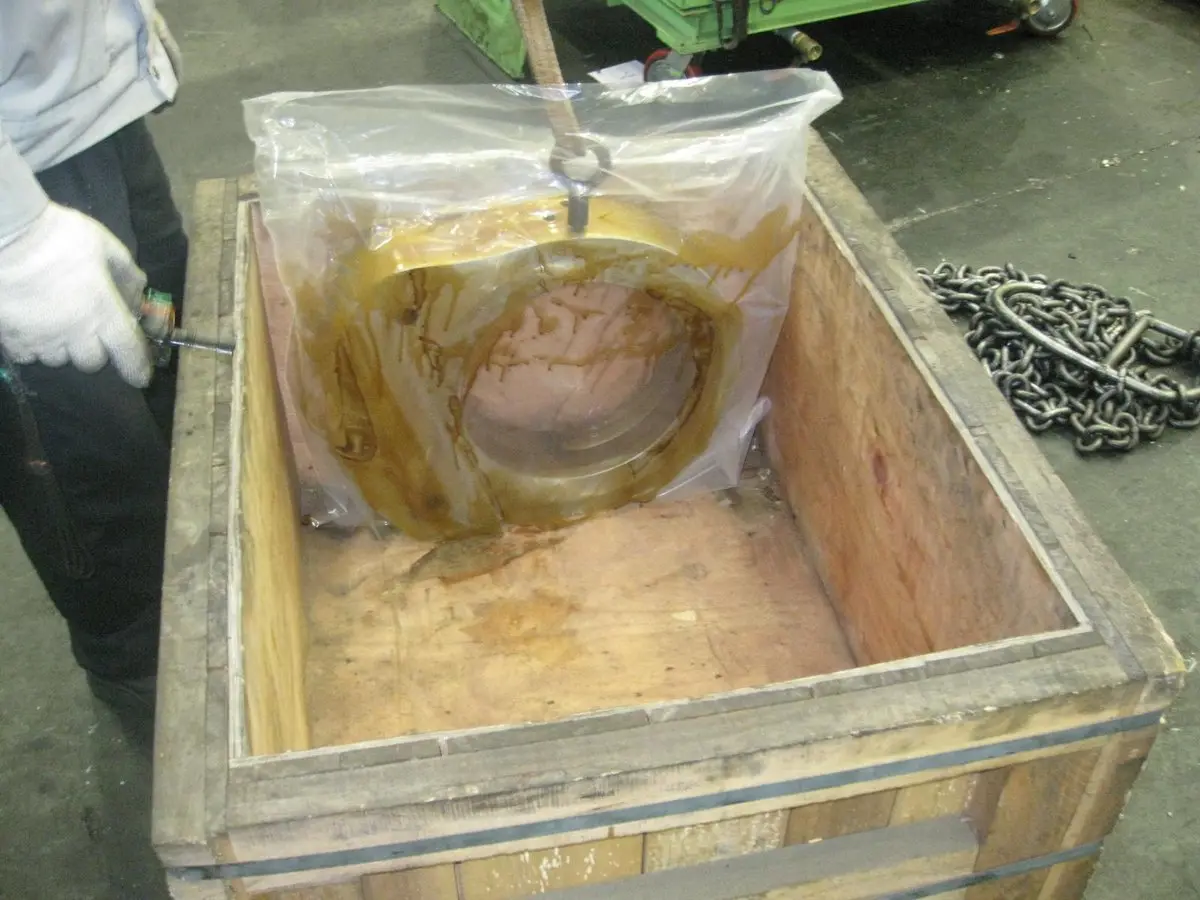
最终检验
- 检验 · 确认
- 圆度 · 外径跳动 · 轮廓度(CMM)剩磁,表面硬度 · 硬化层深度
- 设备
- 三坐标测量机
STEP 16
防锈 · 包装
- 作业
- 按各客户包装规程进行防锈 · 包装
- 检验 · 确认
- 磕碰 · 锈蚀外观检验
活塞销
圆棒材料经切割 · 精车,用枪钻加工深孔后,进行渗碳热处理、外径磨削及 UT · MT 检测。
共 11 个步骤
STEP 01
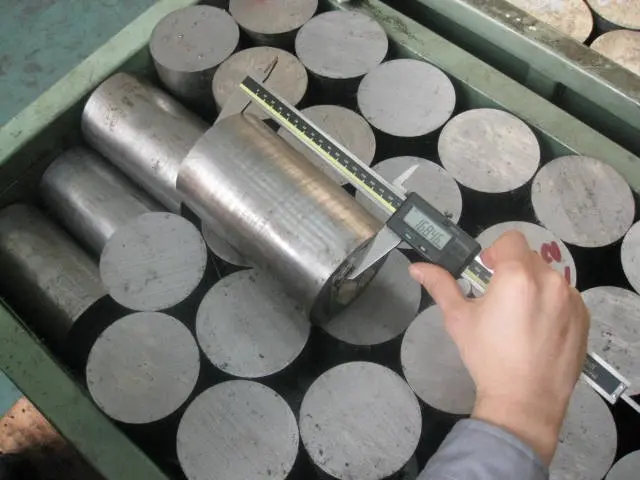
材料入库
- 检验 · 确认
- 审核材质证明书,外径尺寸检验,确认规格 · 订单内容
- 02
STEP 02
材料切割
- 作业
- 按切割长度表分型号切割,挂尺寸标签
- 检验 · 确认
- 切割尺寸检验
- 设备
- 切割机
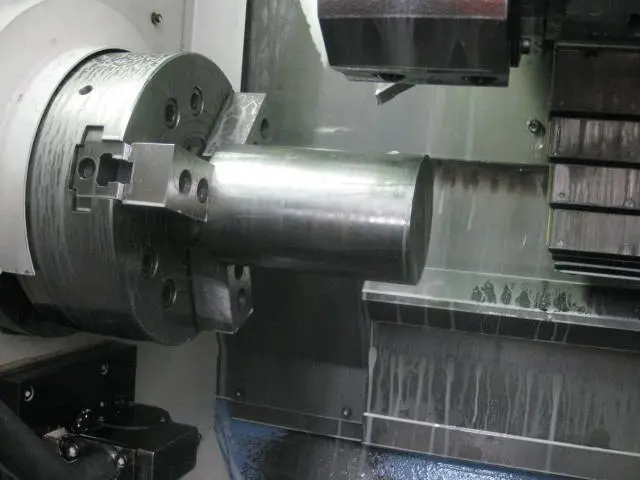
STEP 03
CNC 精加工
- 作业
- 内 · 外径精加工(注意外径跳动)
- 检验 · 确认
- 测量内径 · 外径 · 总长(全数)
- 设备
- CNC 车床
STEP 04
枪钻加工
- 作业
- 端面部深孔加工(注意偏斜)
- 检验 · 确认
- 尺寸全数检验
- 设备
- 枪钻机
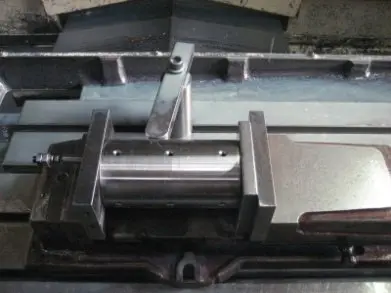
STEP 05
MCT 加工
- 作业
- 侧面螺纹孔加工
- 检验 · 确认
- 螺纹深度 · 螺纹状态检验(全数)
- 设备
- MCT
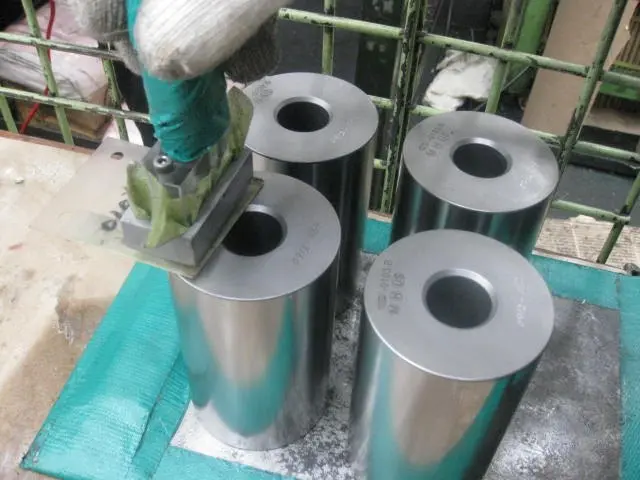
STEP 06
表面热处理(渗碳)
- 检验 · 确认
- 确认热处理曲线,测量表面硬度 · 硬化层深度(全数)
- 设备
- 渗碳炉,硬度计
STEP 07
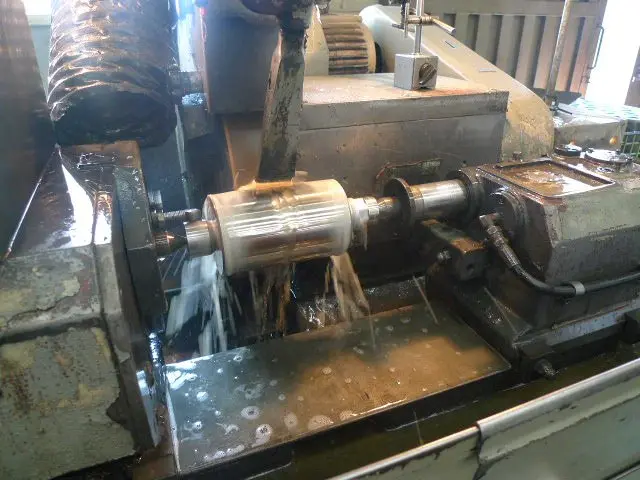
外径磨削
- 作业
- 用外圆磨床磨削外径
- 检验 · 确认
- 测量尺寸 · 表面粗糙度(全数)
- 设备
- 外圆磨床,CMM
STEP 08
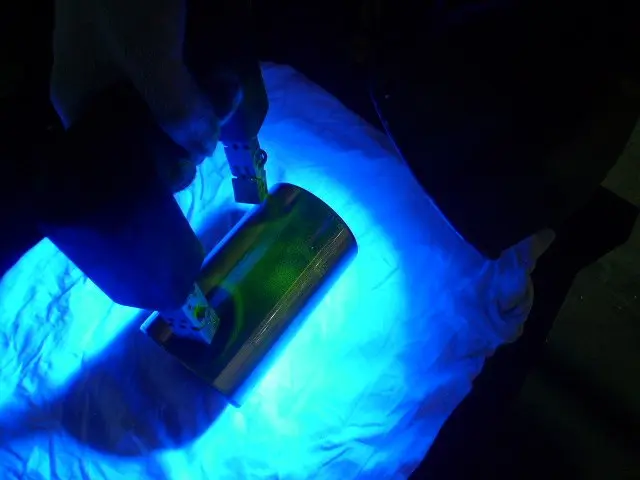
无损检测
- 作业
- 超声波探伤(UT),磁粉探伤(MT),检测后退磁
- 设备
- UT · MT 设备,退磁机
- 09
STEP 09
打标
- 作业
- 激光打标,填写批次管理台账
- 检验 · 确认
- 打标后全数检验
- 设备
- 激光打标机
STEP 10
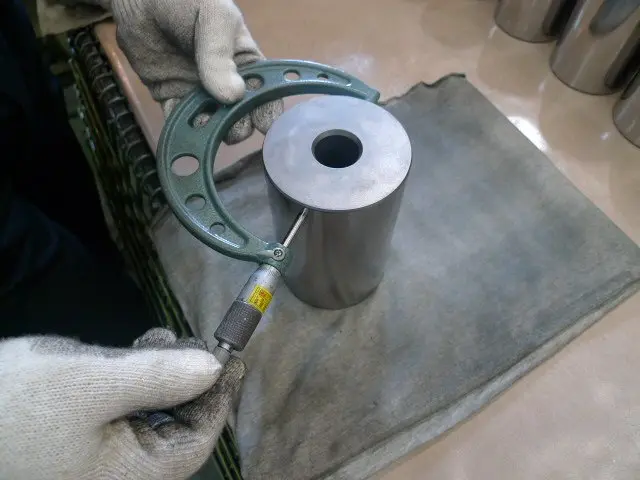
最终检验
- 检验 · 确认
- 圆度 · 外径跳动(CMM),剩磁表面硬度 · 渗碳层深度
- 设备
- 三坐标测量机,千分尺
STEP 11
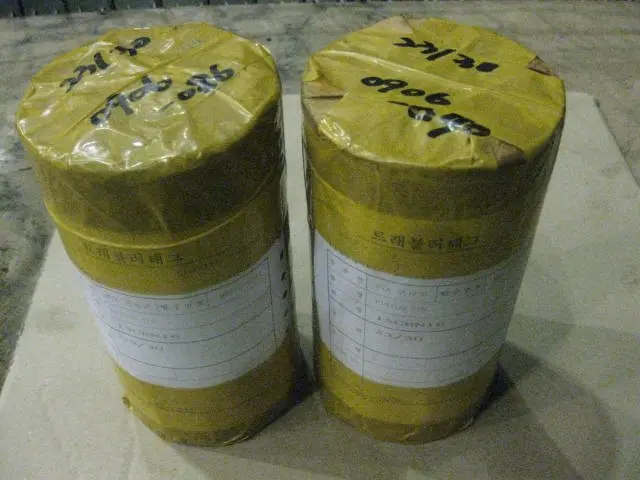
防锈 · 包装
- 作业
- 按各客户包装规程进行防锈 · 包装
- 检验 · 确认
- 磕碰 · 锈蚀外观检验
双头螺栓
材料进料检验 → 切割 → 调质热处理与力学试验 → CNC 加工 → 滚丝 → MT · PT · PMI 检测 → 打标 → 最终检验 · 包装的质量工艺。
共 9 个步骤
- 01
STEP 01
材料入库
- 检验 · 确认
- 挂标签,审核质保书(Cert.),确认化学成分 · 尺寸
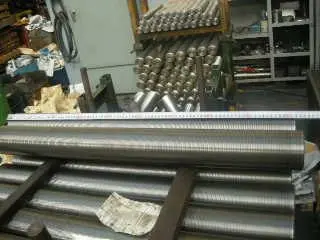
STEP 02
材料切割
- 作业
- 切割后挂标签
- 检验 · 确认
- 尺寸 · 外观检验
- 设备
- 切割机
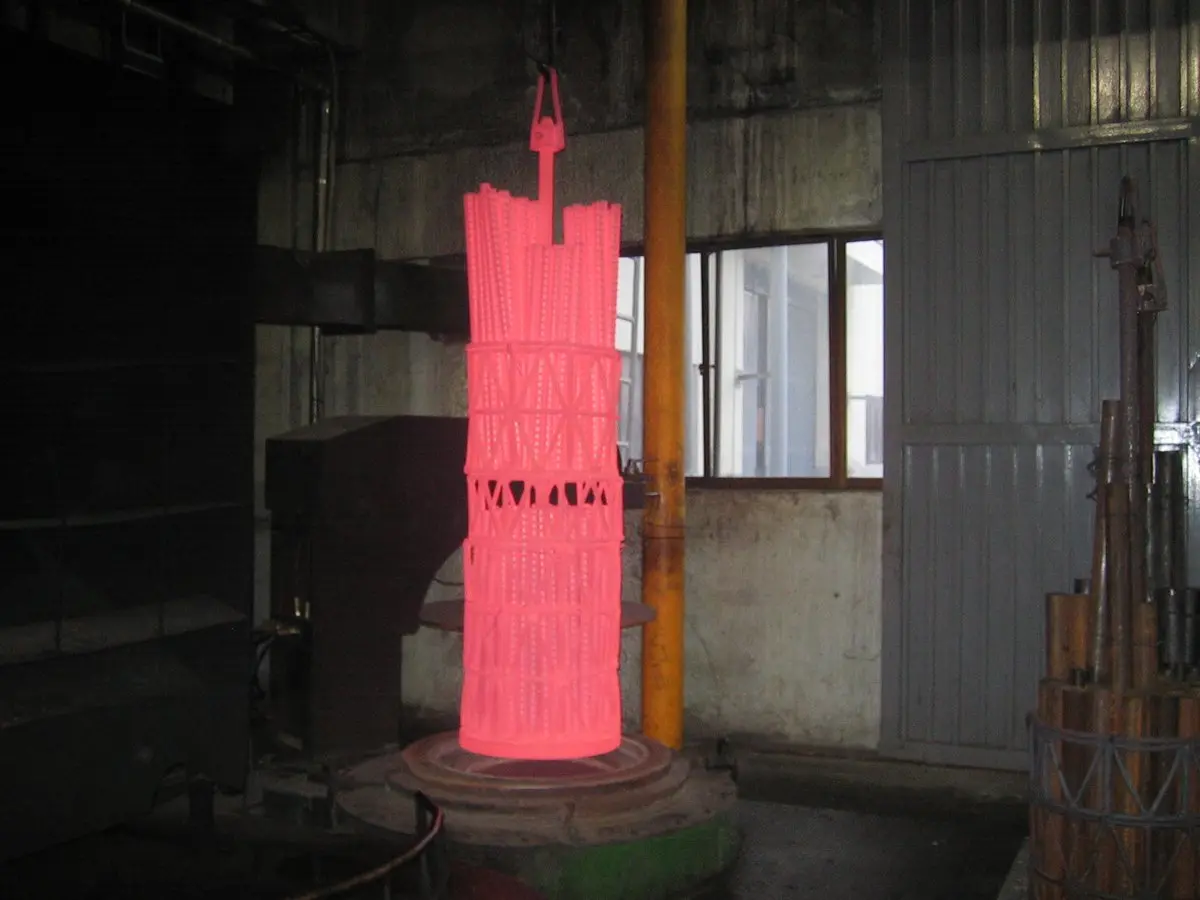
STEP 03
热处理(调质)
- 作业
- 淬火 · 回火
- 检验 · 确认
- 拉伸 · 冲击 · 硬度试验
- 设备
- 井式炉,连续炉,拉伸 · 冲击试验机
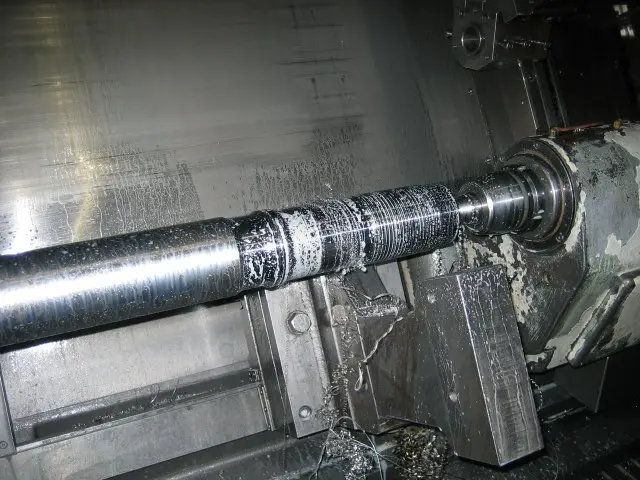
STEP 04
CNC 加工
- 检验 · 确认
- 尺寸检验(游标卡尺 · 千分尺)
- 设备
- CNC 车床
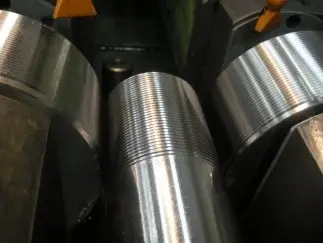
STEP 05
滚丝(螺纹加工)
- 作业
- 用滚丝机成形螺纹
- 检验 · 确认
- 尺寸 · 环规检验
- 设备
- 滚丝机,环规
STEP 06
无损 · 材质检测
- 作业
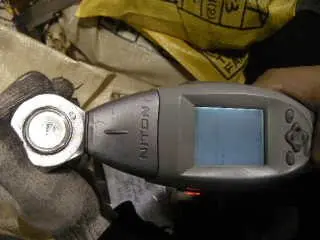
- MT · PT 检测,用便携式 XRF 确认材质(PMI)
- 检验 · 确认
- 不允许缺陷,确认材质一致
- 设备
- MT 设备,PMI 分析仪
STEP 07
打标
- 作业
- 用打标机 · 钢印打标
- 检验 · 确认
- 目视检验
- 08
STEP 08
最终检验
- 检验 · 确认
- 尺寸 · 外观检验,涂层厚度检验
- 设备
- 游标卡尺,涂层测厚仪
STEP 09
包装检验
- 作业
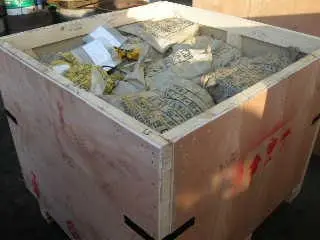
- 防锈处理后按包装规范包装
- 检验 · 确认
- 确认包装状态 · 防锈状态
六角螺母
热锻成形螺母后,经调质热处理 · 力学试验,再进行 CNC 加工、攻丝、MT · PT · PMI 检测、打标,直至最终检验 · 包装。
共 11 个步骤
STEP 01
材料入库
- 检验 · 确认
- 挂标签,审核质保书,确认化学成分 · 尺寸
- 02
STEP 02
材料切割
- 检验 · 确认
- 尺寸检验
- 设备
- 切割机
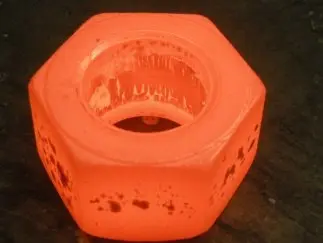
STEP 03
锻造
- 作业
- 热锻成形螺母
- 检验 · 确认
- 尺寸 · 外观检验
- 设备
- 锻锤
STEP 04
热处理(调质)
- 作业
- 淬火 · 回火
- 检验 · 确认
- 力学性能试验(拉伸 · 保证载荷 · 硬度)
- 设备
- 井式炉,连续炉
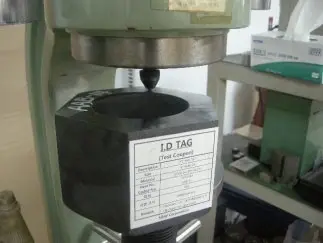
STEP 05
力学试验
- 检验 · 确认
- 用试样(ID 标签)进行硬度 · 拉伸试验
- 设备
- 拉伸试验机,硬度计
STEP 06
CNC 加工
- 检验 · 确认
- 尺寸检验(全数)
- 设备
- CNC 车床
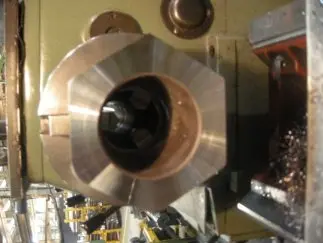
STEP 07
攻丝
- 作业
- 用攻丝机 · CNC 加工内螺纹
- 检验 · 确认
- 尺寸 · 塞规检验
- 设备
- 攻丝机,塞规
STEP 08
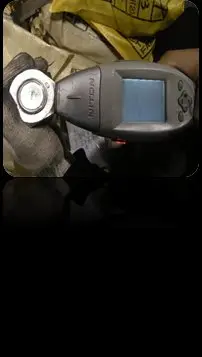
无损 · 材质检测
- 作业
- MT · PT 检测,PMI 材质确认
- 检验 · 确认
- 不允许缺陷,确认材质一致
- 09
STEP 09
打标
- 作业
- 用打标机 · 钢印打标
- 检验 · 确认
- 目视检验
STEP 10
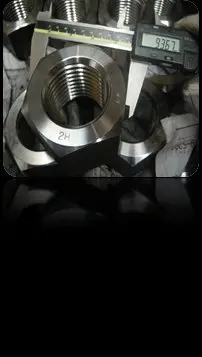
最终检验
- 检验 · 确认
- 尺寸 · 外观检验,涂层厚度检验
- 设备
- 游标卡尺
STEP 11
包装检验
- 作业
- 防锈处理后按包装规范包装
- 检验 · 确认
- 确认包装 · 防锈状态
气阀杆
通过镦锻和摩擦焊制成阀头与阀杆,经 PTA 堆焊 · 电镀 · 氮化 · 高频淬火后多次磨削。
共 12 个步骤
- 01
STEP 01
材料切割
- 设备
- 切割机
- 02
STEP 02
镦锻 · 锻造
- 作业
- 阀头部镦锻成形
- 设备
- 镦锻机,压力机
- 03
STEP 03
摩擦焊
- 作业
- 阀头部与阀杆部连接
- 设备
- 摩擦焊机
- 04
STEP 04
热处理
- 作业
- 正火,淬火,时效硬化
- 检验 · 确认
- 力学试验
- 设备
- 井式炉
- 05
STEP 05
CNC 加工
- 作业
- 槽加工
- 设备
- CNC 车床
- 06
STEP 06
PTA 堆焊
- 作业
- 阀座面硬化堆焊
- 设备
- PTA 焊机
- 07
STEP 07
CNC 精加工
- 作业
- 阀头 · 阀杆精加工
- 设备
- CNC 车床
- 08
STEP 08
磨削
- 作业
- 阀杆部磨削
- 设备
- 磨床
- 09
STEP 09
表面处理
- 作业
- 镀铬 · 氮化热处理
- 设备
- 电镀槽,井式炉
- 10
STEP 10
高频淬火 · 磨削
- 作业
- 端部硬化后磨削角度 · 端面
- 设备
- 高频淬火机,磨床
- 11
STEP 11
无损检测
- 作业
- 渗透探伤(PT)
- 设备
- 渗透探伤设备
- 12
STEP 12
最终检验 · 防锈
- 检验 · 确认
- 尺寸 · 外观检验